
全自动液压试验台|HMAX 自动控制测试设备厂家 · 一键流程·自动判定·批量检验
全自动液压试验台是由 PLC 程序自动完成升压、保压、参数采集、合格判定与泄压复位全流程的液压测试设备,操作人员只需装入被试件、调用试验配方并一键启动,设备即可按预设节拍自动循环、自动出结果。HMAX 全自动液压试验台由济南上凌科技设计制造,常用 31.5MPa 油源可增压扩展,测控软件自动生成曲线与报表,解决批量出厂检验中人工调压读数不一致、记录繁琐、节拍慢的问题。
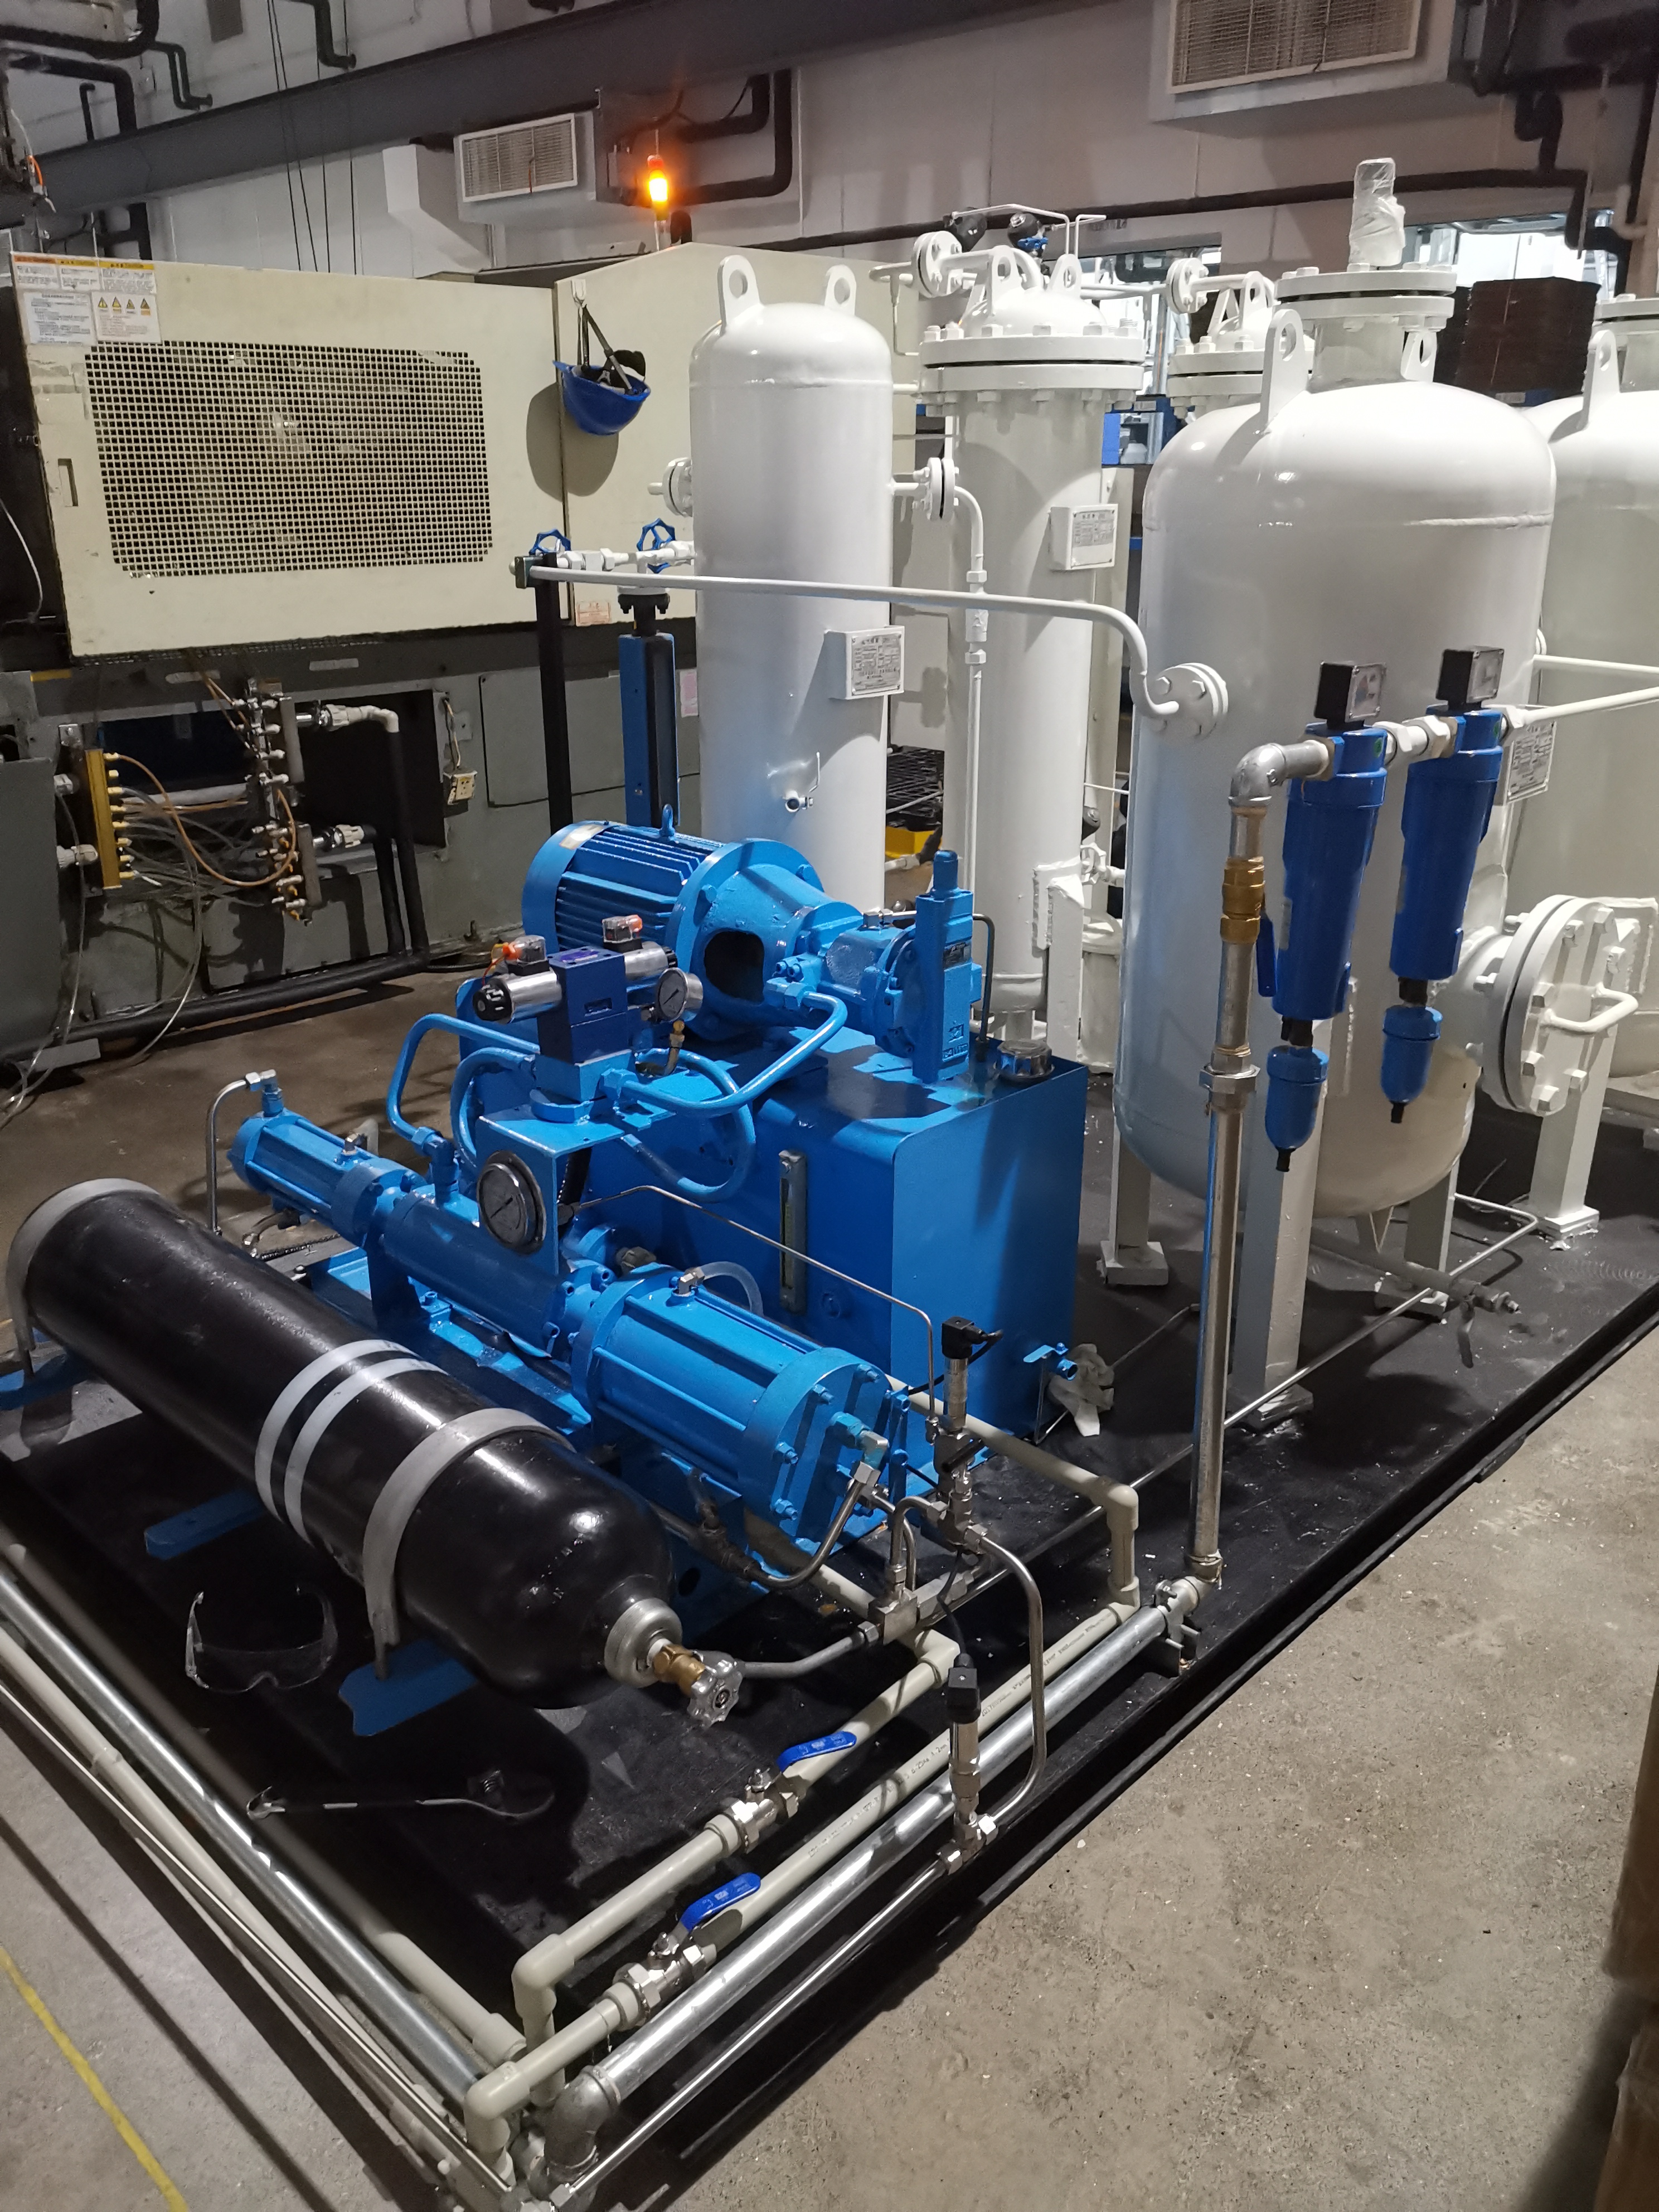
全自动流程升压保压采集判定泄压自动完成
一键启动程序调用试验配方,无需逐项设置
自动判定对照判据自动标识合格/不合格
31.5MPa 可增压常用等级,配置增压满足更高压力
全自动与手动、半自动试验台的区别
手动液压试验台靠操作人员手动调节溢流阀升压、肉眼读压力表、手抄数据,每一件的升压速度、保压时间、读数误差都因人而异,批量检验时一致性差,还容易漏记、错记。半自动台实现了数显采集与手动启停的结合,但升压节奏与保压仍需人工干预。全自动液压试验台把整条试验流程交给 PLC 程序:目标压力、升压速率、保压时间、采样间隔、判据上下限都写进配方,设备严格按程序执行,同品种每一件的测试条件完全一致。
对产量稳定、品种固定的元件厂,全自动的价值直接体现在节拍与人力上:一名操作员可同时看管多台设备,设备到点自动泄压、自动复位,不合格品自动标识并记录原因,减少人为误判与漏检漏判,也让出厂检验数据形成连续可查的台账。
全自动试验台的一次循环如何运转
一次完整循环分为六步:装夹——被试件接入定制工装并确认密封;配方调用——在触摸屏选择对应品种的试验配方;自动升压——PLC 控制调压元件按设定速率升到目标压力;保压采集——按设定时长保压,同步自动采集压力、流量、温度(泵/马达类含转速、扭矩)参数并绘制曲线;自动判定——实测值对照配方判据上下限,自动给出合格或不合格结论并标识;泄压复位——试验结束自动泄压、卸荷,设备回到待装夹状态,报表自动保存或打印导出。
安全环节同样由程序接管:超压自动限流卸压、泄漏异常自动停机报警、电气互锁防止误动作,紧急停机按钮在任何环节都可介入。配方按品种独立保存,换产时调用即可,工艺人员也可在权限内修改参数并留痕。
全自动液压试验台典型配置
| 参数项 | 典型配置 |
|---|---|
| 额定压力 | 31.5MPa 常用等级,可增压配置满足更高试验压力 |
| 控制方式 | PLC+工控机/触摸屏,配方管理,一键启动自动循环 |
| 自动流程 | 升压→保压→采集→判定→泄压→复位,程序自动衔接 |
| 采集参数 | 压力/流量/温度自动采集,泵马达类含转速/扭矩 |
| 判定方式 | 按配方判据上下限自动合格/不合格判定并标识 |
| 数据输出 | 曲线实时显示,报表自动保存、打印与导出 |
| 安全保护 | 超压保护、泄漏保护、电气互锁、紧急停机 |
| 测试对象 | 液压泵、液压阀、液压油缸、液压马达批量出厂检验 |
典型应用场景
液压泵批量出厂检验
液压阀自动化性能测试
油缸耐压自动保压
马达出厂节拍测试
流水线在线检测
多品种配方切换
不合格品自动分拣标识
检验数据台账自动归档
长保压无人值守
多机一人看管
选型要点:四步落地全自动方案
1 明确批量与品种
统计日检验量、品种规格与换产频次,确定单台节拍与是否多工位。
2 固化试验配方
把目标压力、保压时间、采样间隔、判据上下限整理成配方清单。
3 定采集与输出
确认采集参数、报表格式、数据导出方式与联网归档需求。
4 程序联调交付
厂家完成程序编写、厂内试循环、现场调试与操作培训。
全自动液压试验台常见问题(FAQ)
全自动液压试验台和手动试验台差别在哪里?
手动台靠人工调压、读数、记录,节拍因人而异;全自动台由 PLC 按预设配方自动完成升压、保压、采集、判定、泄压,结果一致性高,可连续循环无人值守。
全自动试验台的试验流程是怎样的?
装入被试件后一键启动,程序自动按配方升压到目标压力、保压计时、采集压力流量温度参数、对照判据自动判定合格与否、打印或导出报表,最后自动泄压复位。
不同品种的试验配方可以保存吗?
可以。测控软件为每类被试件保存独立配方(目标压力、保压时间、判据上下限),换品种时调用对应配方即可,避免人工反复设置。
全自动液压试验台压力等级是多少?
常用 31.5MPa 等级,可通过增压配置满足更高试验压力;试验压力按被试件额定压力 1.25-1.5 倍设定,视标准与客户要求确定。
全自动台还需要人值守吗?
装夹、卸料与异常处理仍需操作员,设备循环过程可无人值守;多台设备可由一人巡回看管,异常时自动报警并停机等待处理。

 客服1
 客服2